Balita sa Industriya
Bahay / Balita / Balita sa Industriya / PA Pipe Bending Machine: Isang Praktikal na Gabay para sa Maaasahang Tube Production
Ang PA pipe ay hindi isang pinalaki na bersyon ng tanso o bakal na tubo, at ang PA pipe bending machine ay hindi lamang isang metal bender na may ibang die. Ang polyamide tubing ay may ibang springback pattern, ibang surface sensitivity, at ibang set ng failure mode. Kung napanood mo na ang isang mukhang maayos na liko ay naging isang patag o kinked na linya pagkatapos magbukas ng mga clamp, alam mo na ang makina, tooling, at setup ay kailangang gumana bilang isang sistema.
Kami ay gumugol ng mga taon sa pagbuo ng kagamitan sa pagpoproseso ng tubo sa Shanghai, at ang mga aral mula sa aming sariling tindahan ay simple: tukuyin ang tubo, kontrolin ang liko, at patunayan ang resulta. Ang gabay na ito ay naglalakad sa mga praktikal na puntong tinatalakay namin sa mga production team bago lumipat ang isang PA tube bending project mula sa sample patungo sa serial output. Kung gusto mo ng mas malawak na konteksto, maaari kang magbasa nang higit pa tungkol sa aming background sa pagproseso ng tubo .
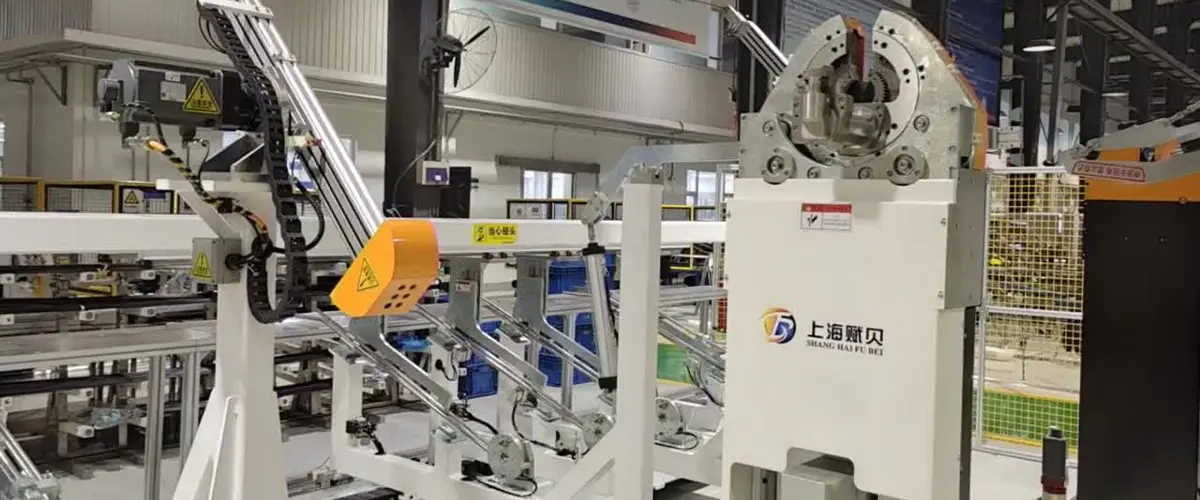
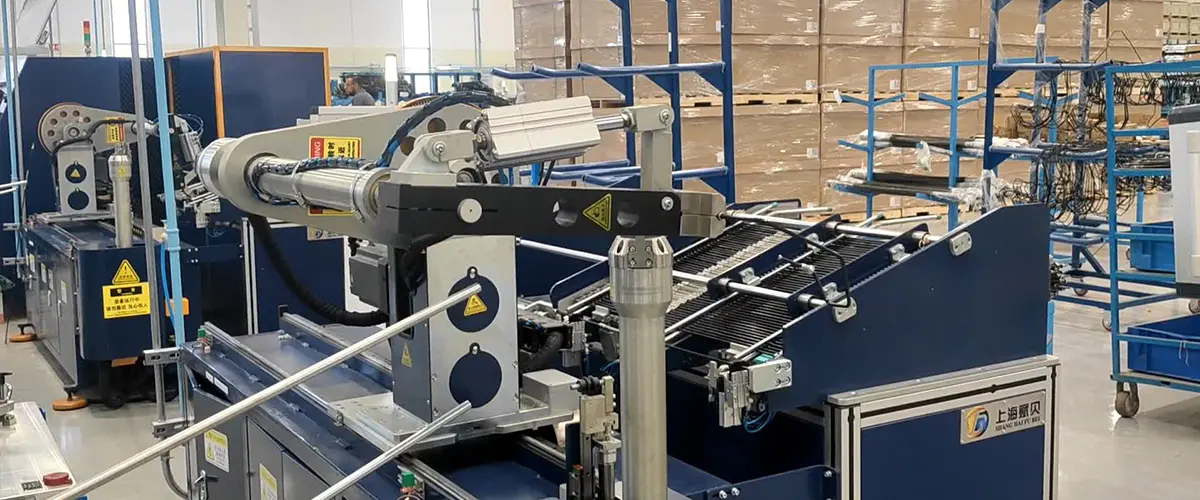
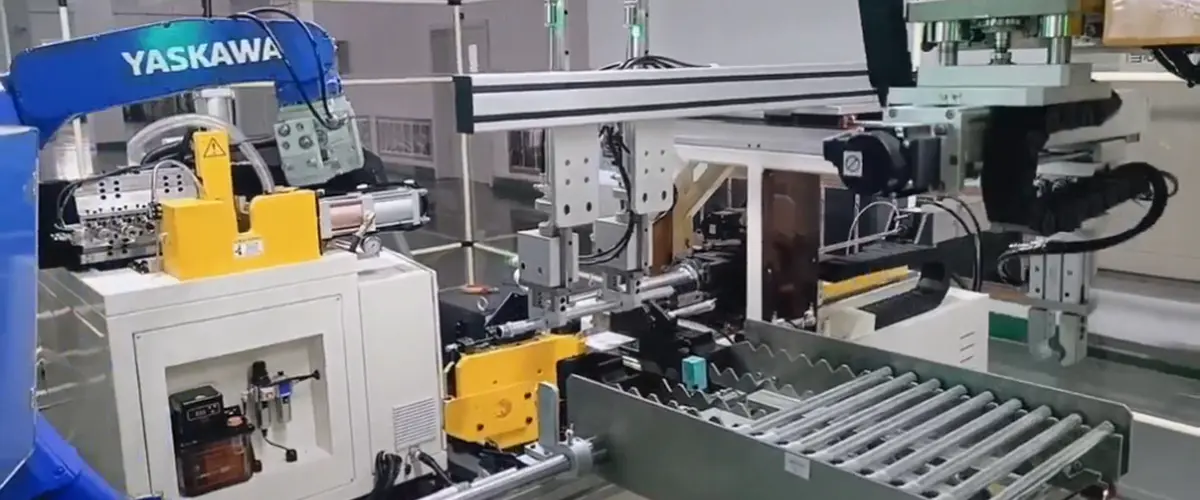
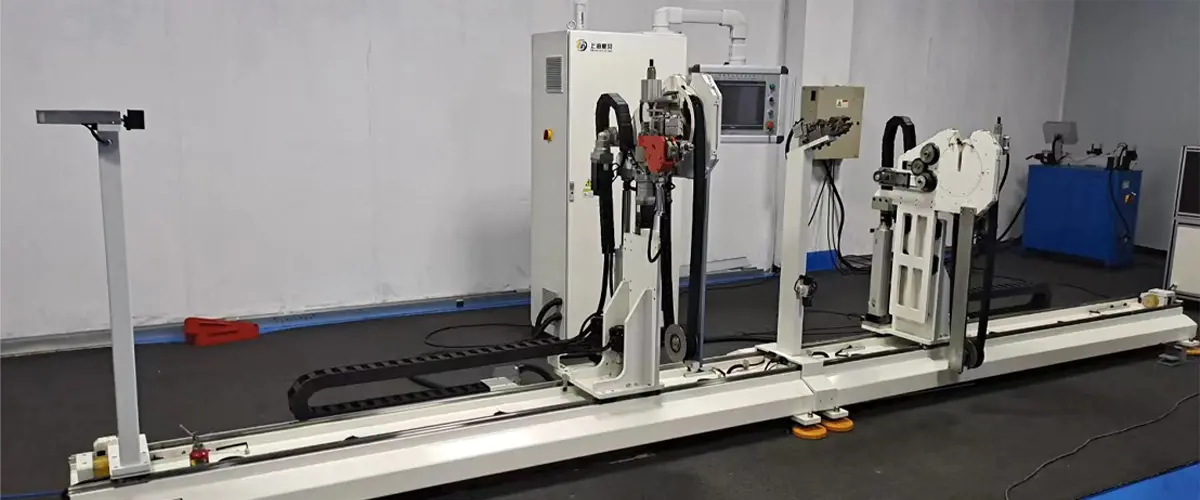
A PA pipe bending machine bumubuo ng polyamide tube sa pamamagitan ng isang kinokontrol na pagkakasunud-sunod: feed, clamp, yumuko, i-unload. Itinatakda ng bend die ang centerline radius. Hinahawakan ng clamp die ang tubo laban sa die. Ang pressure die ay sumusunod sa labas ng liko at tumutulong na kontrolin ang daloy ng materyal. Sa ilang mga setup, maaaring gumamit ng wiper die o panloob na suporta para mabawasan ang pagyupi at pagkunot. Ang pagkakaiba sa PA ay iba ang pagtutulak pabalik ng materyal. Ito ay nababanat, sensitibo sa temperatura at kahalumigmigan, at kadalasang mas madaling kapitan ng pagmamarka sa ibabaw kaysa sa metal.
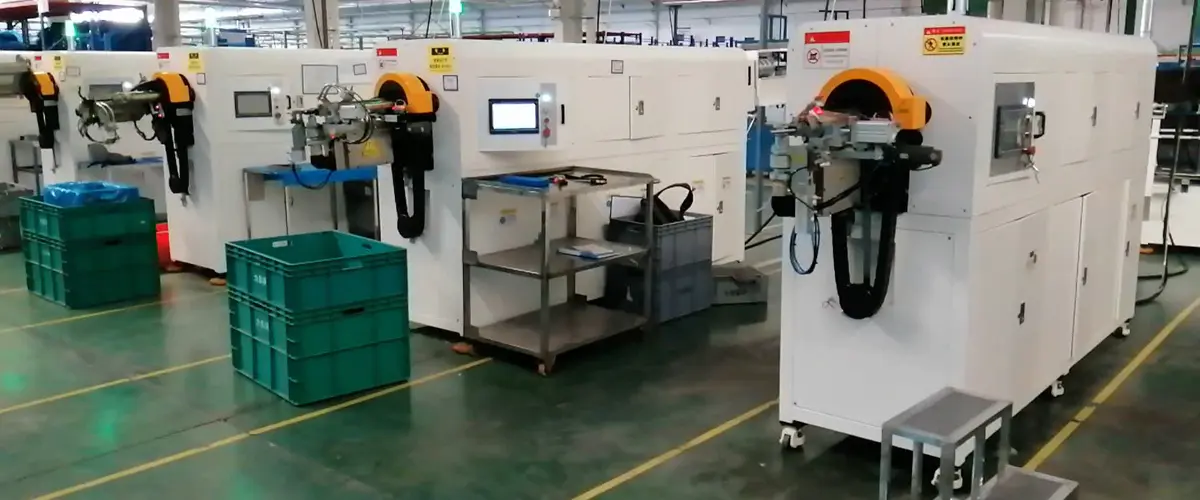
Sa isang makina ng produksyon, ang mahalagang kakayahan ay hindi lamang maximum na anggulo ng liko. Ito ay repeatability: ang parehong haba ng feed, ang parehong anggulo ng liko, at ang parehong springback correction sa unang bahagi at sa ika-libong bahagi. Ang mga palakol na kinokontrol ng servo, imbakan ng recipe, at isang malinaw na interface ng human-machine ay ginagawang praktikal iyon. Ang isang mahusay na napiling makina ay dapat ding hayaan ang isang operator na ayusin ang puwersa ng pag-clamp, bilis ng pagyuko, at kabayaran nang hindi ginagawang isang mahabang pagsubok ang bawat pagbabago.
Ang polyamide ay isang pamilya, hindi isang materyal. Ang PA6, PA66, PA11, PA12, at mga pinagsama-samang grado ay maaaring magkamukha sa isang drawing ngunit naiiba ang pag-uugali sa isang bender. Ang kapal ng pader, panlabas na diameter tolerance, resin stiffness, moisture content, at mga kondisyon ng imbakan lahat ay nakakaimpluwensya sa resulta. Iyon ang dahilan kung bakit ang isang recipe ng liko na kinopya mula sa isang batch ay maaaring mangailangan ng pagsasaayos para sa susunod.
Ang mga katangiang ito ay hindi ginagawang imposible ng PA na yumuko. Ginagawa nilang mas mahalaga ang disiplina sa pag-setup. Ang isang makina na maaaring humawak ng isang matatag na puwersa ng pag-clamp at ulitin ang isang tumpak na anggulo ng liko ay higit na mahalaga kaysa sa isa na nag-aalok lamang ng isang malaking nominal na kapasidad.
Kapag nagpapatakbo kami ng isang pagsubok, karaniwang ginagawa namin ang limang variable bago husgahan ang makina o ang tooling. Ang pagkakasunud-sunod ay mahalaga, dahil ang pagbabago ng dalawang variable nang sabay-sabay ay maaaring itago ang tunay na sanhi ng isang masamang liko.
Pagkatapos ng unang artikulo, siyasatin ang liko para sa ovality, pagnipis ng dingding, mga marka, at error sa anggulo. Pagkatapos ay magpatakbo ng isang maliit na batch at suriin muli ang parehong mga punto. Ang isang proseso na gumagana sa isang sample ngunit naaanod ng higit sa dalawampung bahagi ay hindi handa para sa produksyon.
Ang tooling ay kung saan ang isang mahusay na makina ay nagiging isang mahusay na proseso. Ang bend die groove ay dapat tumugma sa diameter ng tubo at suportahan ang panlabas na pader nang hindi pinipindot ito. Ang mga clamp at pressure dies ay dapat makipag-ugnayan sa tubo sa isang malawak na lugar, dahil ang point loading ay isang karaniwang dahilan para sa mga marka at pagpapapangit. Kung masikip ang liko o manipis na pader ang tubo, maaaring kailanganin ang isang wiper die o panloob na suporta upang makontrol ang loob ng liko.
Para sa PA tube, mahalaga din ang malinis at tuyo na tool. Ang pampadulas na tumutulong sa pagliko ng metal ay maaaring makaakit ng alikabok o makakaapekto sa pagpupulong sa ibang pagkakataon, kaya ang anumang pampadulas ay dapat na aprubahan para sa materyal at sa huling paggamit. Dapat pahintulutan ng mga kontrol ng makina ang mahusay na pagsasaayos ng anggulo ng liko, kompensasyon ng springback, at haba ng feed, na may mga recipe na maaaring i-lock o kontrolin ng antas ng pahintulot.

Gamitin ang talahanayan sa ibaba bilang panimulang punto para sa isang detalye ng makina o pagsusuri ng supplier. Hindi ito kapalit para sa isang liko na pagsubok, ngunit nakakatulong itong paghiwalayin ang mga tanong na nakakaapekto sa produksyon mula sa mga tanong na maganda lang sa isang brochure.
| Lugar ng desisyon | Ano ang dapat kumpirmahin | Bakit ito mahalaga |
|---|---|---|
| Pagtutukoy ng tubo | PA grade, diameter sa labas, dingding, tolerance, kondisyon ng kahalumigmigan | Iba't ibang mga marka ng PA ang bumabalik nang iba at maaaring mangailangan ng ibang suporta. |
| Bend geometry | Centerline radius, anggulo ng liko, tuwid na haba, clearance | Ang masikip na radii at maiikling tuwid ay nagdaragdag ng panganib ng ovality at pagmamarka. |
| Tooling | Die groove, insert material, wiper o panloob na suporta | Ang mahinang contact ay maaaring durugin, markahan, o patagin ang tubo kahit na sa may kakayahang makina. |
| Kontrolin | Mga servo ax, imbakan ng recipe, pagwawasto ng springback, mga antas ng pag-access | Ang pag-uulit ay nakasalalay sa mga matatag na setting at kinokontrol na mga pagbabago. |
| Pagpapatunay | Unang artikulo, mga batch check, leak o pressure test kung kinakailangan | Ang isang liko na mukhang tama ay kailangan pa ring patunayan na natutugunan nito ang kinakailangan sa pagpupulong. |
Kung inihahambing mo rin ang mga materyal na pamilya, ang gabay na ito sa pagpili ng a naylon tube bending machine nagbibigay ng kapaki-pakinabang na konteksto sa tooling at paghawak ng tubo.
Ang PA tube ay karaniwan sa automotive fluid at air lines, air-conditioning assemblies, at industrial pneumatic system, bagama't ang eksaktong grado at pag-apruba ay nakasalalay sa aplikasyon. Sa mga lugar na ito, ang bending machine ay bihirang hinuhusgahan sa sarili nitong. Ito ay hinuhusgahan sa pamamagitan ng kung ito ay maaaring maghatid ng isang pare-parehong liko na akma sa susunod na hakbang sa pagpupulong nang walang rework.
Para sa produksyon, planuhin ang makina bilang bahagi ng isang linya, hindi isang isla. Isaalang-alang kung paano ilo-load ang tubo, kung paano ilalabas ang mga natapos na bahagi, kung saan mangyayari ang inspeksyon, at kung paano itatala ang mga pagbabago. Kung ang parehong cell ay nagpapatakbo ng ilang mga numero ng bahagi ng PA tube, ang mabilis na mga pagbabago sa recipe at malinaw na pagkakakilanlan ng tool ay maaaring makatipid ng mas maraming oras kaysa sa isang maliit na pagtaas sa maximum na bilis ng pagliko.
Ang pagpapanatili ay hindi kaakit-akit, ngunit ito ay kung saan maraming mga problema sa liko ang pinipigilan. Suriin ang tooling para sa wear, polish, at build-up sa simula ng bawat shift. Tingnan ang mga clamp insert para sa mga hiwa o pagyupi. Kumpirmahin na nakahanay ang feed guide at malinis ang mga sensor. Panatilihin ang isang maliit na log ng mga pagsusuri sa anggulo ng liko at mga pagbabago sa kompensasyon upang ang isang drift ay makikita bago ito maging scrap.
Dapat ding malaman ng mga operator kung ano ang hitsura ng magandang liko para sa bawat numero ng bahagi. Ang isang bahagyang marka ay maaaring kosmetiko sa isang tubo at isang pagtanggi sa isa pa. Ang malinaw na mga sample ng pagtanggap, mahusay na pag-iilaw, at isang maikling ruta ng pagdami para sa mga nagdududa na bahagi ay higit na nagagawa para sa kalidad kaysa sa isang mahabang manual na walang nagbabasa.
Ang pagpili ng isang PA pipe bending machine ay talagang isang tanong ng akma: magkasya sa pagitan ng tubo, tooling, control system, at ang production routine. Magsimula sa pagguhit ng tubo at sa liko, magpatakbo ng maingat na pagsubok, at patunayan ang isang maliit na batch bago pataasin. Kung padadalhan mo kami ng sample na tubo, pagguhit ng liko, at target na cycle ng oras, matutulungan ka naming gawin ang mga praktikal na detalye at pumili ng configuration na nababagay sa trabaho.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, China
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Nakareserba Pabrika ng Automated Pipe Processing Equipment